


Какво представлява бакелитната машина за леене под налягане
Бакелитната машина за леене под налягане е вид машина за леене под налягане, която е специално проектирана за леене под налягане на бакелит, вид термореактивна пластмаса. Бакелитът е здрав, издръжлив материал, който е известен със своите електроизолационни свойства и често се използва в производството на електрически компоненти, изолатори и други продукти, които изискват добра електрическа изолация.
Предимства на бакелитната машина за шприцване
Нисък шум и вибрации
Машината за леене под налягане с бакелит е професионална термореактивна машина за леене под налягане на пластмаса, използваща усъвършенствана система за управление на серво мотор, постигайки точен контрол на налягането и потока, осигурявайки стабилност на размера на продукта и гладкост на повърхността. Машината за леене под налягане с бакелит също има нисък шум, ниски вибрации, нисък процент на повреда и други предимства, които могат ефективно да удължат експлоатационния живот на машината и да намалят разходите за поддръжка.
Енергоспестяване и пестене на енергия
Машината за леене под налягане с бакелит е не само отлична като производителност, но също така спестява-енергия и -енергоспестяване. В сравнение с традиционните хидравлични машини за леене под налягане, машината за леене под налягане с бакелит Haijiang може да спести повече от 30% електроенергия, като същевременно намалява повишаването на температурата на маслото и замърсяването с масло, като по този начин намалява консумацията на вода за охлаждане и замърсяването на околната среда.
Устойчивост на топлина
Бакелитът е известен с високата си устойчивост на топлина. Той може да издържи продължителна употреба при повишени температури, без да се деформира или омекне, което го прави идеален материал за електрически изолатори, дръжки за готварски съдове и други приложения, където излагането на топлина е често срещано.
Електрическа изолация
Поради отличните си електроизолационни свойства, бакелитът често се използва за производство на електрически компоненти като контакти, ключове и изолатори.

Машина за леене под налягане с един слайд
Вертикално затягане на формата, дизайн на механизъм за вертикално впръскване, подходящ за формоване на пластмасови продукти с инкрустирани части

Машина за леене под налягане с двойно плъзгане
Много{0}}сегментен контрол на налягането и скоростта за инжектиране и затягане на формата, който може да се настрои според изискванията на продукта, лесен за регулиране и гарантира прецизността на продукта.

Машина за шприцоване под прав ъгъл
Зоната за заключване на матрицата без машинната колона е напълно отворена от три страни, което е по-удобно за избиране и поставяне на инкрустирани части и готови продукти.

Ротационна машина за леене под налягане
Двойно-позиционна (или тройно-позиционна) въртяща се маса, плавно въртене, точно позициониране, може да подобри производствената ефективност до 30%-50%.

Двуцветна ротационна машина за леене под налягане
Различни комбинации от инжекционни единици могат да бъдат избрани според изискването за теглото на инжектиране на продукта, за да се подобри ефективността на производството и да се намалят загубите на енергия.
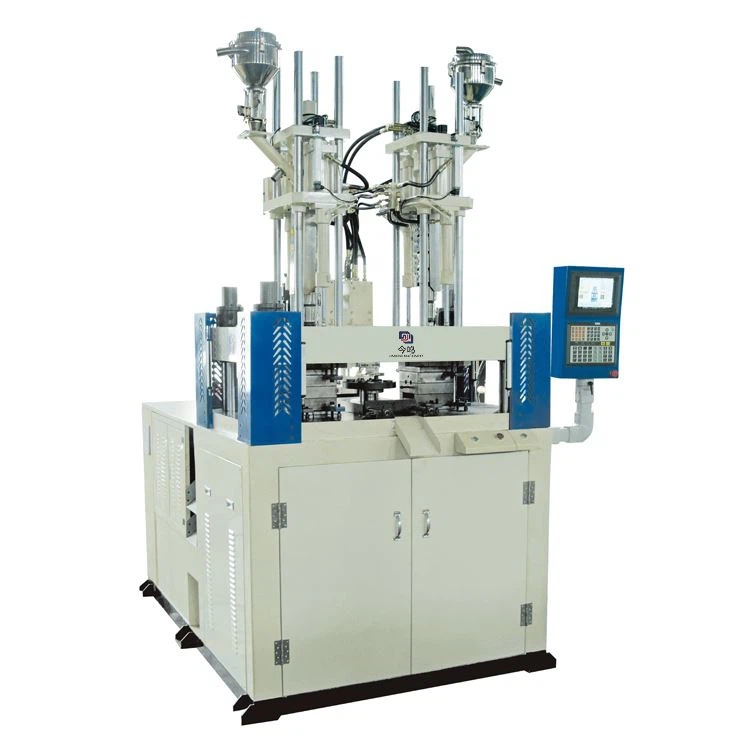
Двуцветна машина за леене под налягане
Всяка двойка форми в инжекционната станция има специален затягащ цилиндър за осигуряване на сила на затягане. Придържайки се към характеристиките на права преса, тя удължава експлоатационния живот на формите.

Машина за леене под налягане BMC
Двойните хидравлични цилиндри са балансирани в двата края, за да избутват материала гладко. Портът за хранене е много голям, което е удобно за хранене на работниците, отразявайки хуманизирания дизайн

Серво енергоспестяваща машина за леене под налягане
Силно оптимизирана структура на затягане, чрез по-нататъшно оптимизиране на цялостната структура, хидравлична система и система за управление, за подобряване на повторяемостта на точността на затягане

Машина за леене под налягане с течен силикон
Дизайн с двойна плъзгаща се плоча или диск, лесен за вземане и поставяне на частите, подобряване на безопасността и увеличаване на производителността с 30% -50% едновременно.
Защо да изберете нас
Разширено оборудване
Взимаме строги мерки, за да гарантираме, че използваме най-висококачественото оборудване в индустрията и че оборудването ни се поддържа редовно и щателно.
Конкурентни цени
Ние предлагаме нашите продукти на конкурентни цени, което ги прави достъпни за нашите клиенти. Ние вярваме, че високо{1}}качествените продукти не трябва да се предлагат с премия и се стремим да направим нашите продукти достъпни за всички.
Богат опит
Има дългогодишна- репутация в индустрията, което го отличава от конкурентите му. С дългогодишен опит те са развили необходимите умения, за да отговорят на нуждите на своите клиенти.
Висококачествени продукти
Ние винаги поставяме нуждите и очакванията на клиентите на първо място, усъвършенстваме, непрекъснато подобряваме, търсим всяка възможност да станем по-добри, да предоставим на клиентите техните очаквания за качествени продукти, да предоставим на клиентите най-задоволителното обслужване по всяко време.
Най-съвременна-технология--
Използваме най-новите технологии и инструменти, за да предоставяме висококачествени услуги. Нашият екип е добре-запознат с напредъка на технологиите и ги използва, за да осигури най-добри резултати.
Удовлетвореност на клиента
Предоставянето на след{0}}продажбено обслужване може да повиши удовлетвореността на клиентите, като гарантира, че нуждите на клиентите са удовлетворени дори след покупката. Това може да доведе до повишена лоялност на клиентите и положителни препоръки от-от-уста на уста.
Суровините за производство на бакелит са главно феноли и алдехиди, като обикновено се използват фенол и формалдехид. Получават се чрез поликондензация при катализа на киселинни, алкални и други катализатори. Промишленото производство включва главно сух и мокър процес.
Фенолът и алдехидът могат да произведат два вида PF под действието на различни катализатори: единият е термопластичен PF, а другият е термореактивен PF. Първият може да се втвърди в телесна структура само чрез добавяне на втвърдяващ агент и нагряване, докато вторият може да се превърне в телесна структура, докато се нагрява без втвърдяващ агент.
Независимо дали е термопластичен pf или термореактивен PF, може да се използва само обменната мрежа, образувана чрез втвърдяване. Процесът на втвърдяване е продължение на реакцията на поликондензация в насипно състояние и образуването на крайния насипен продукт. Този процес е различен от топенето и втвърдяването на обикновена термопластмаса. Това е необратимо, включително физически и химични процеси.
PF може да бъде шприцован по метод, подобен на термопластичния. Pf, използван за леене под налягане, изисква добра течливост, формоване при ниско налягане на впръскване, висока термична твърдост и бърза скорост на втвърдяване, добър гланц на повърхността на пластмасовите части, удобно изваждане от формата и никакво замърсяване на формата. Шприцоването обаче има и своите недостатъци. Например, стопилката е ограничена от вида на пълнителя, не е подходяща за формоване на пластмасови части с повече вложки и голям брой порти и канали за поток след втвърдяване не могат да бъдат рециклирани и могат само да бъдат изхвърлени.
Термопластичният PF може да се произвежда от обикновена машина за леене под налягане, но условията на процеса трябва да бъдат строго контролирани. Термореактивните pf трябва да бъдат произведени от PF специална машина за леене под налягане (цевта и винтът са различни от обикновената машина за леене под налягане), а формата също трябва да използва специална структура на дизайна!
Как да изберете машина за леене под налягане: Фактори, които трябва да имате предвид
Определете нуждите на вашия проект
Започването на процеса на подбор изисква ясно разбиране на спецификата на вашия проект. Това включва точните размери, състава на материала, теглото и очаквания производствен обем на частите, които възнамерявате да произвеждате.
Изберете правилния тип машина
Пазарът предлага различни видове машини за леене под налягане, включително хидравлични, електрически и хибридни модели, всяка със своите уникални предимства. Електрическите машини се славят със своята прецизност и енергийна ефективност, което ги прави идеални за приложения, изискващи прецизен детайл. За разлика от това, поради своята здравина, хидравличните машини са по-подходящи за по-големи и по-напрегнати задачи. Хибридните модели съчетават най-доброто от двете, предлагайки гъвкавост за различни проекти.
Определете необходимия тонаж на скобата
Силата на затягане е основен фактор, който влияе върху качеството на формованите части. От съществено значение е да се изчисли тонажа, необходим за адекватна опора на формата по време на процеса на шприцване. Това гарантира, че формата остава сигурно затворена, предотвратявайки изтичане на материал и осигурявайки производството на високо-качествени части.
Съпоставете инжекционния модул със спецификациите на проекта
Това включва привеждане в съответствие на възможностите на модула, като размер на изстрела, скорост на пластифициране и налягане на впръскване, с изискванията на вашите части по отношение на стандартите за размер, материал и качество. Осигуряването на перфектно съответствие е жизненоважно за оптималната обработка на материала и постигането на желаните резултати във вашите операции.
Проверете съвместимостта на матрицата
Преди да финализирате закупуването на машината си, от решаващо значение е да се уверите, че избраната машина може да поеме спецификациите на вашата форма, включително разстояние-за закрепване, размер на плочата и височина на формата. Тази проверка за съвместимост е необходима, за да се избегнат проблеми с инсталирането на формата и да се гарантира гладка работа.
Дайте приоритет на енергийната ефективност
Машини, които използват мощността ефективно, могат значително да намалят оперативните разходи. Оценяването и сравняването на профилите на потребление на енергия на потенциални машини помага при идентифицирането на най-енергийно{1}}ефективния вариант.
Търсете функции за прецизност и контрол
Усъвършенстваните контролни функции, които позволяват прецизно манипулиране на скоростта на впръскване, налягането и температурата, са незаменими за производството на части с превъзходно-качество. Машините, оборудвани с тези контроли, могат да се адаптират към специфичните нужди на всеки проект, позволявайки производството на части с тесни допуски и превъзходни покрития.
Осигурете си надеждна след{0}}продажбена поддръжка
Стойността на стабилната следпродажбена поддръжка и услугите по поддръжка не може да бъде надценена. Надеждната техническа поддръжка и навременната поддръжка могат драстично да намалят времето на престой и да удължат живота на вашата машина за леене под налягане.
Извършете анализ на разходите-ползите
Освен първоначалната покупна цена, разбирането на общата цена на притежание е от съществено значение. Това включва отчитане на текущи разходи за поддръжка, енергийни разходи и потенциален престой в производството. Задълбоченият анализ на разходите-ползите осигурява по-ясна картина на дългосрочните-финансови последици на машината, насочвайки по-информирано решение за покупка.
Каква е употребата на бакелитна вертикална машина за леене под налягане
Дръжките на тенджерите в ежедневието са изработени от пластмасово шприцоване с помощта на едно-плъзгаща се бакелитна вертикална машина за шприцване. Характеристиките му са обяснени по-долу:
1. Един-плъзгащ се бакелитов вертикален термореактивен варел за шприцване, загрят от машина с температура на маслото, подходящ за обработка на различни термореактивни пластмаси (бакелит).
2. Тази машина е оборудвана с една-плоча за плъзгане на матрицата и долната форма е вградена отвън, за да се подобри оперативната безопасност и ефективност (изхвърлянето на готовия продукт се извършва външно, а долната форма има независим ежектор). Вертикално затваряне на матрицата, вертикално шприцване, подходящо за формоване на вложки.
3. Бързо затваряне на матрицата, безопасно заключване на матрицата при ниско-налягане, необичайно автоматично отваряне на матрицата и уникален дизайн за безопасност.
4. Функция за безопасност при ниско{1}}напрежение: Уникално проектираната технология за бавно-скоростно затваряне на матрицата при нулево-налягане предпазва личната безопасност. Ако чужд предмет блокира горната и долната форми, формата няма да бъде заключена със сила и отворът на формата ще бъде автоматично защитен.
5. Автоматичното показване на неизправност и откриването на настройката са лесни и лесни.
6. Електронното управление и хидравличното налягане използват вносни части, които са тихи, прецизни, бързи и издръжливи.
7. Много-степенен контрол на температурата, много-степенно налягане на впръскване, скорост на впръскване и обратно налягане могат да се регулират стъпка по стъпка, което е подходящо за прецизно формоване на пластмасови части.
8. Оборудван с устройство за хидравлично изхвърляне на готовия продукт.
9. Основата за стрелба може автоматично да се повдига и спуска и има устройство за автоматично почистване на материала, за да замени форми и суровини.
10. Вертикалната машина за леене под налягане с един-бакелит може да се използва за производството на различни термореактивни (бакелитни) продукти: бакелит, прибори за хранене, ръчни колела, дръжки, топки за дръжки, отварачки за бутилки, капаци за дръжки, дръжки, бакелитни дръжки, ножове, дръжки, бакелит, дръжки за саксии, уши за саксии, дръжки за ножове, бакелитни дръжки, превключватели, аксесоари за фурни, клемни блокове, клемни бутони, аксесоари за измервателни уреди, кутии за измервателни уреди и други продукти от бакелит.
Преглед на ключовите компоненти
Сложността и прецизността на машините за леене под налягане могат да бъдат приписани на техните ключови компоненти. Разбирането на тези основни части - инжекционната единица, затягащата единица, хидравличната система и системата за управление - е от решаващо значение за овладяването на работата и поддръжката на машината.
Инжекционният модул
Устройството за впръскване е мястото, където пластмасовият материал се разтопява и след това се инжектира във формата. Състои се от компоненти като бункер, където се подават пластмасовите гранули, винт или бутало, което избутва разтопената пластмаса, и нагревателни елементи, които разтопяват пластмасата.
Затягащият блок
Затягащият блок държи и затваря матрицата по време на процеса на шприцване и я отваря за изхвърляне, след като частта се охлади и втвърди. Този модул осигурява точно подравняване и постоянен натиск за високо-качествено формоване.
Хидравличната система
В хидравличната машина за леене под налягане хидравличната система осигурява мощността, необходима за работа на машината. Той задвижва инжекционните и затягащите модули и помага да се поддържа постоянно налягане по време на процеса.
Системата за контрол
Системата за управление е мозъкът на машината. Той регулира всички функции на машината, от настройките на температурата и налягането до времето на циклите на впръскване и затягане. Съвременните машини често имат сложни системи за управление, които позволяват прецизен контрол и диагностика.
Процес на машина за леене под налягане с бакелит
Условия на пластифициране: противоналягане, скорост на шнека, температура на материала. Процес на леене под налягане, тъй като процесът на втвърдяване на бакелит е придружен от генериране на водна пара и химически газове, формата трябва да се отвори изпускателните канали или дори да се увеличи процеса на изпускане на формата. Бакелитният прах не трябва и не може да бъде изсушен преди предварително -формоване Тъй като бакелитният прах съдържа 40% от пълнителя, устойчивостта на инжектиране е много висока, така че трябва да се приложи по-високо налягане на инжектиране Бакелитов прах в предварително загрят варел за най-нисък вискозитет на стопеното състояние
Голямо обратно налягане, може да направи стопилката напълно пластифицирана, пластифицирана равномерно, но лесно да се направи стопилката, защото температурата е твърде висока и ранната загуба на течливост при втвърдяване не може да бъде инжектирана; обратното налягане е малко, стопилката не е напълно пластифицирана, лоша течливост на стопилката, не може да запълни формата. Трябва да се основава на действителното състояние на суровината и състоянието на износване на цевта на винта, задайте подходящото обратно налягане.
Колкото по-голяма е скоростта на винта, толкова по-кратко е времето за пластифициране, стопилката не може да бъде напълно пластифицирана; колкото по-малка е скоростта на шнека, толкова по-голямо е триенето по време на пластификацията, което прави температурата на стопилка твърде висока и се втвърдява предварително, генерирайки газ, засягайки пълнежа, също ще причини корозия на цевта на винта, повишено износване.
Температурата на материала е твърде висока, стопилката в винтовата ножица бързо се втвърдява, така че износването на цевта на винта се засилва, повече не може да се инжектира, блокирайки инжекционната дюза; температурата на материала е твърде ниска, стопилката не е напълно пластифицирана, бавно инжектиране, не може да запълни кухината, следите от сливане са очевидни. Като цяло температурата на материала трябва да се контролира между 70 ~ 90 градуса, като температурата на материала на суровините PF-161J трябва да бъде 72 ~ 78 градуса е подходящо.
Как поддържаме машина за леене под налягане
За да поддържате машина за леене под налягане, ключовите стъпки са:
Превантивна поддръжка:Редовно проверявайте и почиствайте компонентите на машината, включително цевта, винта, дюзата и формата. Това помага за предотвратяване на натрупването и осигурява гладка работа.
Смазване:Нанесете подходящите смазочни материали върху движещи се части, като затягащ механизъм, инжекционен модул и ежекторна система, според препоръките на производителя. Това намалява износването.
Контрол на температурата:Наблюдавайте и поддържайте правилните температурни настройки за цевта, формата и други нагревателни зони. Постоянните температури са от решаващо значение за качеството на продукта.
Поддръжка на мухъл:Почиствайте и проверявайте формата след всеки производствен цикъл. Сменете износените или повредени компоненти на формата, ако е необходимо, за да осигурите постоянно качество на частта.
Поддръжка на хидравличната система:Редовно проверявайте нивото и състоянието на хидравличната течност. Сменете течността според графика на производителя, за да предотвратите замърсяване и да увеличите максимално работата на системата.
Проверки на електрическата система:Проверете електрическите връзки, окабеляването и контролите, за да идентифицирате и адресирате всички проблеми, които биха могли да доведат до прекъсване на работата на машината.
Отстраняване на неизправности и{0}}записване:Поддържайте подробни записи за работата на машината, дейностите по поддръжката и всички възникнали проблеми. Това помага да се идентифицират тенденциите и да се ръководи бъдещото планиране на поддръжката.
Обучение на оператора:Уверете се, че операторите на машини са добре-обучени за правилна работа, протоколи за безопасност и процедури за поддръжка, за да сведете до минимум риска от грешки или злополуки.
Следването на тези най-добри практики помага да се увеличи максимално производителността, качеството на частите и продължителността на живота на машината за леене под налягане.
Yuyao Jinming Machinery Co., Ltd. е създадена през 2010 г. с продукти за широк спектър от пазари. Компанията се фокусира върху машината за вертикално леене под налягане, машината за шприцване на каучук и бакелит, BMC и друго високо-прецизно оборудване за леене под налягане, изследване и развитие и производство, въвеждането на напреднали технологии в Европа, Япония, качеството е ключът към оцеляването на бизнеса като концепция за развитие на предприятието, непрекъснато подобрение и иновации, производство на серия от високо-качествени, високо-прецизни вертикални леене под налягане машина, продуктите на компанията се продават по целия свят, отлично качество и перфектно след-продажбено обслужване от Нашите продукти се продават по целия свят, а нашето отлично качество и перфектно след-продажбено обслужване се приемат добре от клиенти по целия свят.
ЧЗВ
Популярни тагове: бакелит машина за шприцване, Китай бакелит машина за шприцване производители, доставчици, фабрика, 160 тона инжекционна машина за формоване, 80 тона машина за леене под налягане, Цена на машината за формоване на десктоп за инжектиране, Машина за леене на ръчна инжекция, машина за инжектиране на полиуретанова пяна, Цена на машината за малки инжекционни формовки
| ОПИСАНИЕ | ЕДИНИЦА | JM/JK-300S/SS/S2S/SLS/SRS | JM/JK-450S/SS/S2S/SLS/SRS | JM/JK-550S/SS/S2S/SLS/SRS | JM/JK-850S/SS/S2S/SLS/SRS | JM/JK-1000S/SS/S2S/SLS/SRS | JM/JK-1200S/SS/S2S/SLS/SRS | JM/JK-1600S/SS/S2S/SLS/SRS | JM/JK-2100S/SS/S2S/SLS/SRS | |
| ИНЖЕКЦИОНЕН МОДУЛ | Диаметър на винта | мм | 28 | 32 | 35 | 40 | 45 | 50 | 55 | 60 |
| Налягане на впръскване | kg/cm² | 1447 | 1280 | 1388 | 1486 | 1493 | 1552 | 1533 | 1469 | |
| Теоретичен инжекционен обем | cm³ | 68 | 134 | 153 | 225 | 285 | 392 | 570 | 735 | |
| Макс. Тегло на удара (BMC1.8) | g/oz | 95/3.3 | 187/6.6 | 214/7.5 | 315/11.1 | 399/14 | 548/19.3 | 798/28.1 | 1029/36.2 | |
| Скорост на инжектиране | cm³/сек | 51 | 97 | 103 | 127 | 189 | 240 | 297 | 326 | |
| Ход на винта | мм | 110 | 140 | 160 | 180 | 180 | 200 | 240 | 300 | |
| Скорост на въртене на винта | об/мин | 0-200 | 0-200 | 0-180 | 0-220 | 0-275 | 0-370 | 0-235 | 0-220 | |
| ЗАЩИПВАЩ БЛОК | Сила на затягане | тон | 30 | 40 | 55 | 85 | 100 | 120 | 160 | 210 |
| Мин. Височина на матрицата | мм | 120 | 200 | 220 | 250 | 280 | 300 | 300 | 300 | |
| Ход на отваряне | мм | 180 | 200 | 200 | 250 | 280 | 300 | 300 | 400 | |
| Макс. Разстояние на отваряне | мм | 300 | 400 | 420 | 500 | 560 | 600 | 600 | 700 | |
| Разстояние между свързваща щанга | мм | 355x205 | 400x250 | 500x340 | 560x340 | 580x420 | 610x510 | 750x580 | 860x530 | |
| Размер на плочата | мм | 520x370 | 580x430 | 720x560 | 795x575 | 830x670 | 830x740 | 1000x810 | 1130x800 | |
| Размер на плъзгаща се плоча | мм | S:350x350 | S:420x396 | S:500x495 | S:500x545 | S:580x570 | S:750x600 | S:810x740 | S:800x840 | |
| 2S:700x350 | 2S:840x396 | 2S:1000x495 | 2S:1020x545 | 2S:1160x570 | 2S:1500x600 | 2S:1620x740 | 2S:1600x840 | |||
| LS:350x350 | LS:420x420 | LS:495x495 | LS:545x545 | LS:570x570 | LS:600x600 | LS:740x740 | LS:840x840 | |||
| Височина на центъра на дюзата | мм | 100±50 | 100±50 | 120±50 | 120±50 | 120±50 | 120±50 | 120±50 | 160±50 | |
| Централно разстояние на дюзата | мм | 75 | 75 | 100 | 100 | 125 | 125 | 125 | 180 | |
| Диаметър на въртяща се маса | мм | 680 | 800 | 900 | 1000 | 1000 | 1200 | 1400 | 1500 | |
| Ход на ежектора | мм | 35 | 35 | 45 | 55 | 65 | 75 | 150 | 150 | |
| Ежекторна сила | тон | 1.2 | 2.3 | 2.3 | 4 | 5.4 | 5.4 | 11 | 11 | |
| ДРУГИ | Макс. Хидравлично налягане | kg/cm² | 140 | 140 | 140 | 140 | 140 | 140 | 140 | 140 |
| Капацитет на масления резервоар | L | 150 | 180 | 230 | 280 | 350 | 400 | 500 | 600 | |
| Мощност на двигателя на помпата | kW | 4 | 5.5 | 7.5 | 11 | 15 | 15 | 18.5 | 22 | |
| Мощност на нагряване на варела | kW | 3.5 | 4.2 | 5.4 | 5.4 | 6.3 | 10 | 12 | 14 | |
| Тегло на машината | кг | 1000 | 1800 | 2700 | 3500 | 4000 | 7000 | 7500 | 8000 | |
| Размери на машината | m | \ | \ | \ | \ | \ | \ | \ | \ | |


